
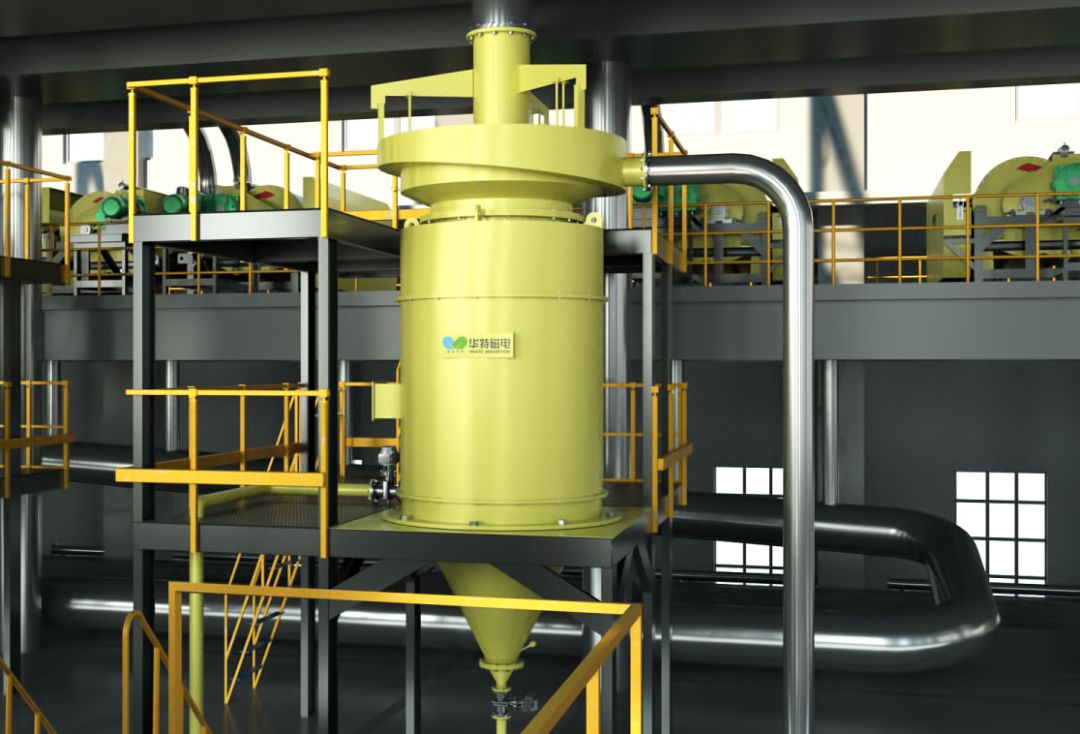
ਮੈਗਨੇਟਾਈਟ ਦੇ ਚੁੰਬਕੀ ਵੱਖ ਕਰਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ, ਚੁੰਬਕੀ ਸਮੂਹ ਦੇ ਕਾਰਨ, "ਚੁੰਬਕੀ ਸਮਾਵੇਸ਼" ਅਤੇ "ਗੈਰ-ਚੁੰਬਕੀ ਸਮਾਵੇਸ਼" ਪੈਦਾ ਕਰਨਾ ਆਸਾਨ ਹੁੰਦਾ ਹੈ, ਜੋ ਸੰਘਣਤਾ ਦੇ ਗ੍ਰੇਡ ਨੂੰ ਗੰਭੀਰਤਾ ਨਾਲ ਪ੍ਰਭਾਵਿਤ ਕਰਦੇ ਹਨ। ਵਾਲਟ ਦੁਆਰਾ ਸੁਤੰਤਰ ਤੌਰ 'ਤੇ ਵਿਕਸਤ ਪੂਰੀ ਤਰ੍ਹਾਂ ਆਟੋਮੈਟਿਕ ਇਲੈਕਟ੍ਰੋਮੈਗਨੈਟਿਕ ਵਾਸ਼ਿੰਗ ਅਤੇ ਕੇਂਦਰਿਤ ਮਸ਼ੀਨ ਕਮਜ਼ੋਰ ਚੁੰਬਕੀ ਖੇਤਰ ਚੁੰਬਕੀ ਵੱਖ ਕਰਨ ਵਾਲੇ ਉਪਕਰਣਾਂ ਦੀ ਇੱਕ ਨਵੀਂ ਪੀੜ੍ਹੀ ਹੈ। ਇਹ ਵਿਆਪਕ ਬਲ ਖੇਤਰਾਂ ਜਿਵੇਂ ਕਿ ਚੁੰਬਕੀ ਬਲ, ਗੁਰੂਤਾ, ਉਛਾਲ, ਸੈਂਟਰਿਫਿਊਗਲ ਬਲ, ਆਦਿ 'ਤੇ ਵਿਆਪਕ ਤੌਰ 'ਤੇ ਵਿਚਾਰ ਕਰਦਾ ਹੈ। ਸੰਯੁਕਤ ਰੂਪ ਵਿੱਚ, ਓਪਰੇਟਿੰਗ ਮਾਪਦੰਡ ਆਪਣੇ ਆਪ ਹੀ ਧਾਤ ਦੀਆਂ ਵਿਸ਼ੇਸ਼ਤਾਵਾਂ ਦੇ ਅਨੁਸਾਰ ਐਡਜਸਟ ਕੀਤੇ ਜਾਂਦੇ ਹਨ, ਜੋ ਚੁੰਬਕੀ ਧਾਤ ਵਿੱਚ ਸਿਲੀਕਾਨ, ਫਾਸਫੋਰਸ ਅਤੇ ਸਲਫਰ ਵਰਗੀਆਂ ਅਸ਼ੁੱਧੀਆਂ ਦੀ ਸਮੱਗਰੀ ਨੂੰ ਪ੍ਰਭਾਵਸ਼ਾਲੀ ਢੰਗ ਨਾਲ ਘਟਾ ਸਕਦੇ ਹਨ, ਅਤੇ ਉੱਚ-ਗਰੇਡ ਮੈਗਨੇਟਾਈਟ ਗਾੜ੍ਹਾਪਣ ਅਤੇ ਵਿਚਕਾਰਲੇ ਉਤਪਾਦ ਪ੍ਰਾਪਤ ਕਰ ਸਕਦੇ ਹਨ ਜਿਵੇਂ ਕਿ ਚੁੰਬਕੀ ਵੱਖ ਕਰਨ ਦੀ ਪ੍ਰਕਿਰਿਆ ਵਿੱਚ ਗਾੜ੍ਹਾਪਣ, ਜੋ ਪਹਿਲਾਂ ਤੋਂ ਯੋਗ ਹਨ। ਅੰਤਮ ਗਾੜ੍ਹਾਪਣ ਮੈਗਨੇਟਾਈਟ ਗਾੜ੍ਹਾਪਣ ਦੇ ਲਾਭਕਾਰੀ ਸੰਚਾਲਨ ਲਈ ਢੁਕਵਾਂ ਹੈ, ਜੋ ਮੇਰੇ ਦੇਸ਼ ਦੇ ਲੋਹੇ ਦੇ ਗਾੜ੍ਹਾਪਣ ਲਈ "ਅਸ਼ੁੱਧੀਆਂ ਨੂੰ ਸੁਧਾਰਨ ਅਤੇ ਘਟਾਉਣ" ਦੀ ਰਣਨੀਤੀ ਨੂੰ ਲਾਗੂ ਕਰਨ ਲਈ ਇੱਕ ਨਵਾਂ ਰਾਹ ਖੋਲ੍ਹਦਾ ਹੈ।
ਕੰਮ ਕਰਨ ਦਾ ਸਿਧਾਂਤ
ਧਾਤ ਨੂੰ ਐਲੂਟ੍ਰੀਏਸ਼ਨ ਮਸ਼ੀਨ ਦੇ ਵਿਚਕਾਰਲੇ ਅਤੇ ਉੱਪਰਲੇ ਹਿੱਸੇ ਵਿੱਚ ਧਾਤ ਫੀਡਿੰਗ ਹੌਪਰ ਅਤੇ ਧਾਤ ਫੀਡਿੰਗ ਪਾਈਪ ਦੁਆਰਾ ਖੁਆਇਆ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਫਲੱਸ਼ਿੰਗ ਪਾਣੀ ਦੁਆਰਾ ਧੋਤਾ ਜਾਂਦਾ ਹੈ। ਦੋਨਾਂ ਕੋਇਲਾਂ ਦੇ ਵਿਚਕਾਰ ਅਤੇ ਜਦੋਂ ਕੋਇਲ ਬੰਦ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਕਿਉਂਕਿ ਹੇਠਾਂ ਵੱਲ ਜਾਣ ਵਾਲੀ ਚੁੰਬਕੀ ਸ਼ਕਤੀ ਬਹੁਤ ਕਮਜ਼ੋਰ ਹੋ ਜਾਂਦੀ ਹੈ, ਇਸ ਨੂੰ ਉੱਚ-ਗਤੀ ਵਾਲੇ ਘੁੰਮਦੇ ਉੱਪਰ ਵੱਲ ਪਾਣੀ ਦੇ ਪ੍ਰਵਾਹ ਦੁਆਰਾ ਕੱਟਿਆ ਅਤੇ ਖਿੰਡਾਇਆ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਜੋ ਸਿੰਗਲ ਗੈਂਗੂ, ਧਾਤ ਦੀ ਚਿੱਕੜ ਅਤੇ ਜੁੜੇ ਜੀਵ ਇਸ ਵਿੱਚ ਰਲ ਜਾਣ, ਖਾਸ ਕਰਕੇ ਮਾੜੇ ਜੁੜੇ ਜੀਵ। ਰਸ਼ਿੰਗ ਬੈਲਟ ਉੱਪਰ ਵੱਲ ਹੈ, ਅਤੇ ਮੁਕਾਬਲਤਨ ਮਜ਼ਬੂਤ ਘੁੰਮਦੇ ਉੱਪਰ ਵੱਲ ਪਾਣੀ ਦੇ ਪ੍ਰਵਾਹ ਦੀ ਕਿਰਿਆ ਦੇ ਅਧੀਨ, ਇਹ ਓਵਰਫਲੋ ਕਿਨਾਰੇ ਤੱਕ ਉੱਠਦਾ ਹੈ ਅਤੇ ਮੁੱਖ ਤੌਰ 'ਤੇ ਨਾਲ ਲੱਗਦੇ ਸਰੀਰਾਂ ਤੋਂ ਬਣੀ ਪੂਛ ਬਣਨ ਲਈ ਛੱਡਿਆ ਜਾਂਦਾ ਹੈ।
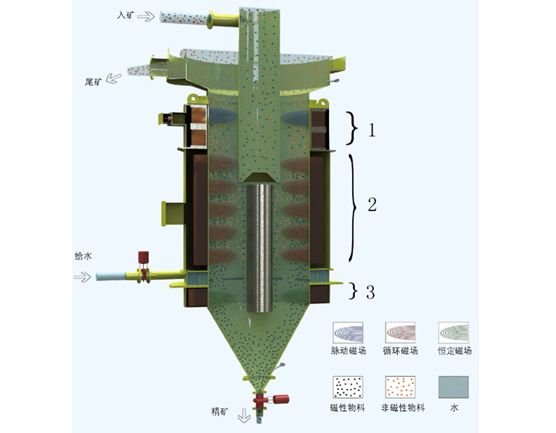
ਇਲੈਕਟ੍ਰੋਮੈਗਨੈਟਿਕ ਪੈਨਿੰਗ ਚੋਣ ਮਸ਼ੀਨ ਦਾ ਕਾਰਜਸ਼ੀਲ ਸਿਧਾਂਤ
ਧਾਤ ਵਿੱਚ ਚੁੰਬਕੀ ਖਣਿਜ ਬਿਜਲੀ ਵਾਲੇ ਕੋਇਲ ਦੁਆਰਾ ਪੈਦਾ ਕੀਤੇ ਗਏ ਚੁੰਬਕੀ ਖੇਤਰ ਦੁਆਰਾ ਚੁੰਬਕੀਕ੍ਰਿਤ ਹੁੰਦੇ ਹਨ, ਅਤੇ ਚੁੰਬਕੀਕ੍ਰਿਤ ਚੁੰਬਕੀ ਧਾਤ ਦੇ ਕਣ ਚੁੰਬਕੀ ਡਾਈਪੋਲ ਬਣ ਜਾਂਦੇ ਹਨ, ਅਤੇ ਬਹੁਤ ਸਾਰੇ ਚੁੰਬਕੀ ਡਾਈਪੋਲ ਇੱਕ ਦੂਜੇ ਨੂੰ ਆਕਰਸ਼ਿਤ ਕਰਕੇ ਚੁੰਬਕੀ ਚੇਨ ਬਣਾਉਂਦੇ ਹਨ। ਜਦੋਂ ਕੋਇਲ ਨੂੰ ਬੰਦ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਤਾਂ ਪਾਵਰ ਆਫ ਦਾ ਤੁਰੰਤ ਫਲੈਕਸ ਲਿੰਕੇਜ ਹਾਈ-ਸਪੀਡ ਰੋਟੇਟਿੰਗ ਅਤੇ ਵਧਦੇ ਪਾਣੀ ਦੇ ਪ੍ਰਵਾਹ ਦੀ ਕਿਰਿਆ ਦੇ ਤਹਿਤ ਧੁਰੀ ਸ਼ੀਅਰਿੰਗ ਦੁਆਰਾ ਪੂਰੀ ਤਰ੍ਹਾਂ ਖਿੰਡ ਜਾਂਦਾ ਹੈ। ਉਪਰੋਕਤ ਪ੍ਰਕਿਰਿਆ ਨੂੰ ਦੁਹਰਾਇਆ ਜਾਂਦਾ ਹੈ ਜਦੋਂ ਅਗਲੀ ਕੋਇਲ ਨੂੰ ਊਰਜਾਵਾਨ ਅਤੇ ਡੀ-ਐਨਰਜੀਜ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਇਹ ਪ੍ਰਕਿਰਿਆ ਕਈ ਵਾਰ ਕੀਤੀ ਜਾਂਦੀ ਹੈ, ਤਾਂ ਜੋ ਉੱਚ-ਗਰੇਡ ਮੈਗਨੇਟਾਈਟ ਗਾੜ੍ਹਾਪਣ ਪ੍ਰਾਪਤ ਕਰਨ ਲਈ ਐਲੂਟ੍ਰੀਏਸ਼ਨ ਮਸ਼ੀਨ ਵਿੱਚ ਚੁੰਬਕੀ ਸਮੱਗਰੀ ਨੂੰ ਕਈ ਵਾਰ ਚੁਣਿਆ ਜਾ ਸਕੇ, ਅਤੇ ਉਸੇ ਸਮੇਂ, SiO2 ਵਰਗੀਆਂ ਅਸ਼ੁੱਧੀਆਂ ਦੀ ਸਮੱਗਰੀ ਵੀ ਘੱਟ ਜਾਂਦੀ ਹੈ।
ਵਾਸ਼ਿੰਗ ਮਸ਼ੀਨ ਦੀ ਨਿਯੰਤਰਣ ਪ੍ਰਕਿਰਿਆ
ਐਲੂਟ੍ਰੀਏਸ਼ਨ ਮਸ਼ੀਨ ਦੋ-ਇੰਪਲਸ ਕੰਟਰੋਲ ਨੂੰ ਅਪਣਾਉਂਦੀ ਹੈ, ਯਾਨੀ ਕਿ ਓਵਰਫਲੋ ਗਾੜ੍ਹਾਪਣ ਅਤੇ ਅੰਡਰਫਲੋ ਗਾੜ੍ਹਾਪਣ ਨਿਯੰਤਰਣ ਟੀਚੇ ਹਨ। ਓਵਰਫਲੋ ਗਾੜ੍ਹਾਪਣ ਨੂੰ ਚੁੰਬਕੀ ਖੇਤਰ ਬਲ ਦੀ ਤੀਬਰਤਾ ਦੁਆਰਾ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ, ਅਤੇ ਅੰਡਰਫਲੋ ਗਾੜ੍ਹਾਪਣ ਨੂੰ ਹੇਠਲੇ ਵਾਲਵ ਦੇ ਖੁੱਲਣ ਦੁਆਰਾ ਨਿਯੰਤਰਿਤ ਕੀਤਾ ਜਾਂਦਾ ਹੈ। ਨਿਯੰਤਰਣ ਪ੍ਰਣਾਲੀ ਵਿੱਚ, ਓਵਰਫਲੋ ਗਾੜ੍ਹਾਪਣ ਅਤੇ ਅੰਡਰਫਲੋ ਗਾੜ੍ਹਾਪਣ ਦੇ ਟੀਚੇ ਦੇ ਮੁੱਲ ਨਿਰਧਾਰਤ ਕਰਕੇ, ਨਿਯੰਤਰਣ ਪ੍ਰਣਾਲੀ ਚੁੰਬਕੀ ਖੇਤਰ ਬਲ ਅਤੇ ਹੇਠਲੇ ਵਾਲਵ ਦੇ ਖੁੱਲਣ ਨੂੰ ਨਿਯੰਤਰਿਤ ਕਰਨ ਲਈ ਇੱਕ ਬੁੱਧੀਮਾਨ ਨਿਯੰਤਰਣ ਐਲਗੋਰਿਦਮ ਨੂੰ ਅਪਣਾਉਂਦੀ ਹੈ ਤਾਂ ਜੋ ਨਿਸ਼ਾਨਾ ਮੁੱਲ ਨੂੰ ਇੱਕ ਖਾਸ ਕਾਰਜਸ਼ੀਲ ਸੀਮਾ ਦੇ ਅੰਦਰ ਰੱਖਿਆ ਜਾ ਸਕੇ।
ਜਦੋਂ ਧਾਤ ਦੀ ਖੁਰਾਕ ਦੀ ਮਾਤਰਾ ਅਸਥਿਰ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਕੰਟਰੋਲ ਸਿਸਟਮ ਆਪਣੇ ਆਪ ਹੀ ਐਲੂਟ੍ਰੀਏਸ਼ਨ ਮਸ਼ੀਨ ਦੇ ਅੰਦਰ ਅੰਡਰਫਲੋ ਗਾੜ੍ਹਾਪਣ ਦੇ ਬਦਲਾਅ ਦੇ ਅਨੁਸਾਰ ਹੇਠਲੇ ਵਾਲਵ ਨੂੰ ਐਡਜਸਟ ਕਰੇਗਾ, ਤਾਂ ਜੋ ਐਲੂਟ੍ਰੀਏਸ਼ਨ ਮਸ਼ੀਨ ਦੇ ਅੰਦਰ ਚੁੰਬਕੀ ਮਾਧਿਅਮ ਬਦਲਿਆ ਨਾ ਜਾਵੇ ਅਤੇ ਇੱਕ ਸਥਿਰ ਛਾਂਟੀ ਵਾਤਾਵਰਣ ਬਣਾਈ ਰੱਖੇ; ਜਦੋਂ ਪਾਣੀ ਦੀ ਸਪਲਾਈ ਅਸਥਿਰ ਹੁੰਦੀ ਹੈ, ਤਾਂ ਕੰਟਰੋਲ ਸਿਸਟਮ ਵਾਸ਼ਿੰਗ ਮਸ਼ੀਨ ਦੇ ਓਵਰਫਲੋ ਗਾੜ੍ਹਾਪਣ ਦੇ ਬਦਲਾਅ ਦੇ ਅਨੁਸਾਰ ਚੁੰਬਕੀ ਖੇਤਰ ਦੀ ਤੀਬਰਤਾ ਨੂੰ ਐਡਜਸਟ ਕਰਦਾ ਹੈ ਤਾਂ ਜੋ ਗਾੜ੍ਹਾਪਣ ਸੂਚਕਾਂਕ ਦੀ ਸਥਿਰਤਾ ਨੂੰ ਯਕੀਨੀ ਬਣਾਇਆ ਜਾ ਸਕੇ।
ਆਟੋਮੈਟਿਕ ਇਲੈਕਟ੍ਰੋਮੈਗਨੈਟਿਕ ਪੈਨਿੰਗ ਅਤੇ ਸਿਲੈਕਟਿੰਗ ਮਸ਼ੀਨ ਐਡਵਾਂਸਡ ਪੀਆਈਡੀ-ਆਟੋਮੈਟਿਕ ਓਪਟੀਮਾਈਜੇਸ਼ਨ ਕੰਟਰੋਲ ਵਿਧੀ ਅਪਣਾਉਂਦੀ ਹੈ, ਜਿਸ ਨੂੰ ਮੈਨੂਅਲ ਡਿਊਟੀ ਦੀ ਲੋੜ ਨਹੀਂ ਹੁੰਦੀ ਅਤੇ ਹਮੇਸ਼ਾ ਸਭ ਤੋਂ ਵਧੀਆ ਸਥਿਤੀ ਵਿੱਚ ਕੰਮ ਕਰਦੀ ਹੈ। ਇੰਟਰਨੈੱਟ ਆਫ਼ ਥਿੰਗਜ਼ ਤਕਨਾਲੋਜੀ ਦੀ ਵਰਤੋਂ ਕਰਦੇ ਹੋਏ, ਓਪਰੇਟਿੰਗ ਪੈਰਾਮੀਟਰ ਰਿਮੋਟ ਕਲਾਉਡ ਪਲੇਟਫਾਰਮ 'ਤੇ ਪ੍ਰਸਾਰਿਤ ਕੀਤੇ ਜਾਂਦੇ ਹਨ, ਅਤੇ ਪੂਰੇ ਜੀਵਨ ਚੱਕਰ ਦਾ ਪ੍ਰਬੰਧਨ ਕਰਨ ਲਈ ਉਪਕਰਣਾਂ ਲਈ ਇਲੈਕਟ੍ਰਾਨਿਕ ਫਾਈਲਾਂ ਸਥਾਪਤ ਕੀਤੀਆਂ ਜਾਂਦੀਆਂ ਹਨ; ਸਾਡੀ ਕੰਪਨੀ ਦੇ ਖਣਿਜ ਪ੍ਰੋਸੈਸਿੰਗ ਮਾਹਰ ਉਪਭੋਗਤਾਵਾਂ ਨੂੰ ਬਿਹਤਰ ਸੇਵਾ ਦੇਣ ਲਈ ਰਿਮੋਟ ਨਿਗਰਾਨੀ ਪਲੇਟਫਾਰਮ ਰਾਹੀਂ ਵਾਸ਼ਿੰਗ ਮਸ਼ੀਨ ਦੇ ਖਣਿਜ ਪ੍ਰੋਸੈਸਿੰਗ ਪੈਰਾਮੀਟਰ ਨੂੰ ਰਿਮੋਟਲੀ ਐਡਜਸਟ ਕਰ ਸਕਦੇ ਹਨ।
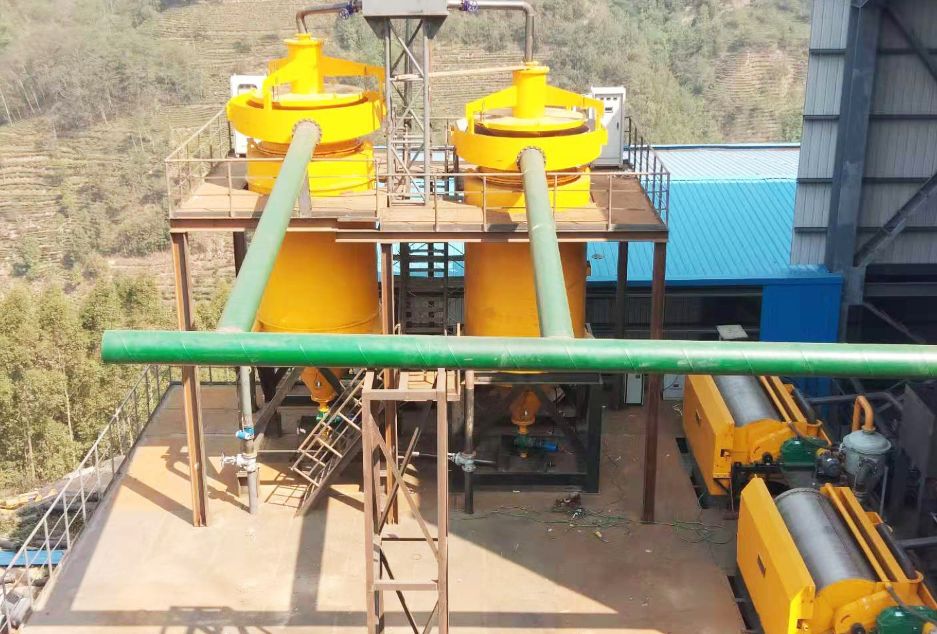
ਇਲੈਕਟ੍ਰੋਮੈਗਨੈਟਿਕ ਪੈਨਿੰਗ ਚੋਣ ਮਸ਼ੀਨ ਦਾ ਐਪਲੀਕੇਸ਼ਨ ਕੇਸ
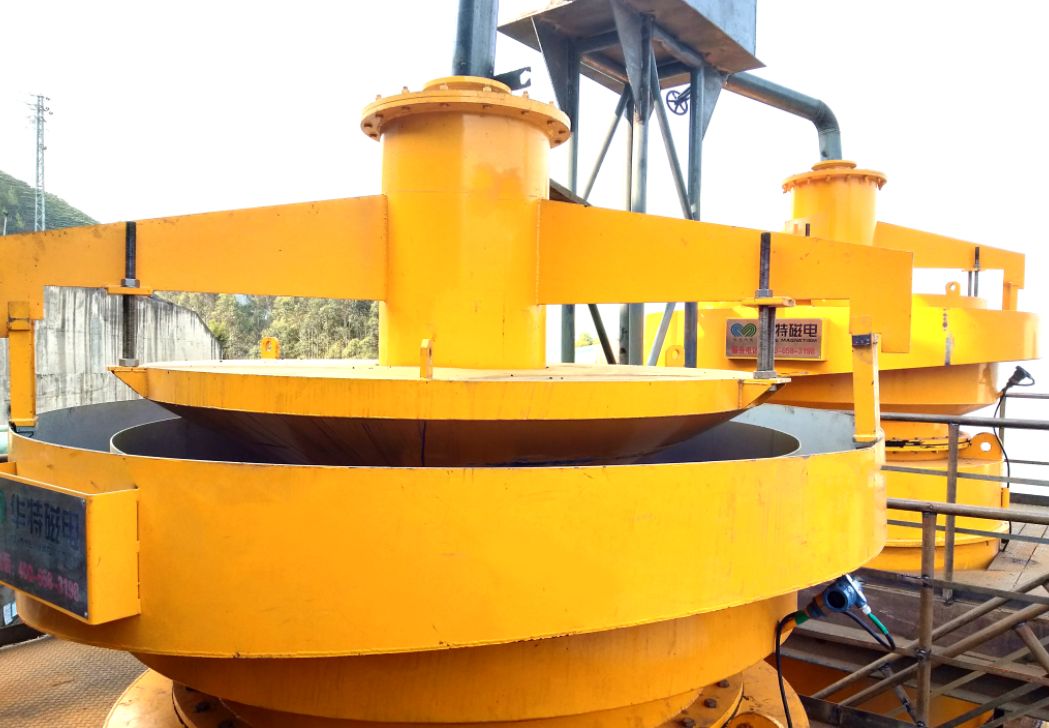
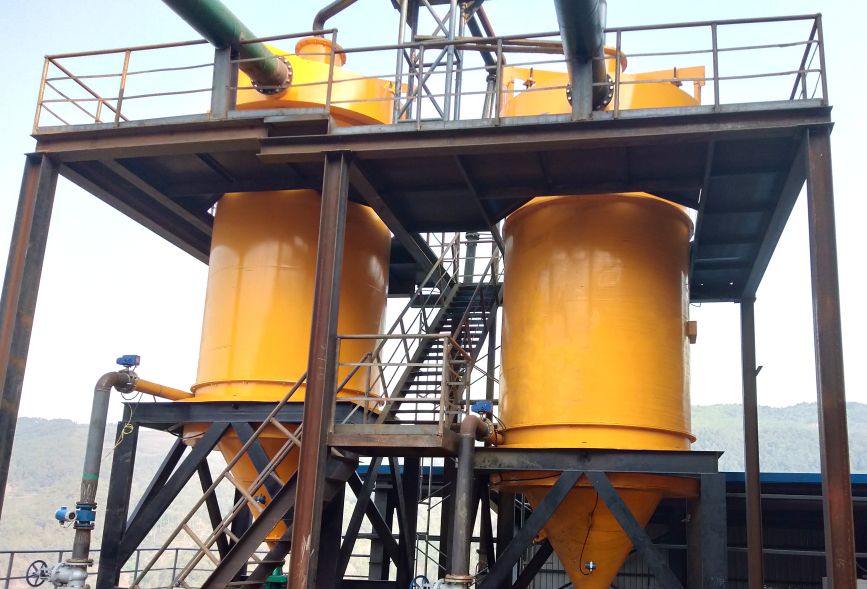
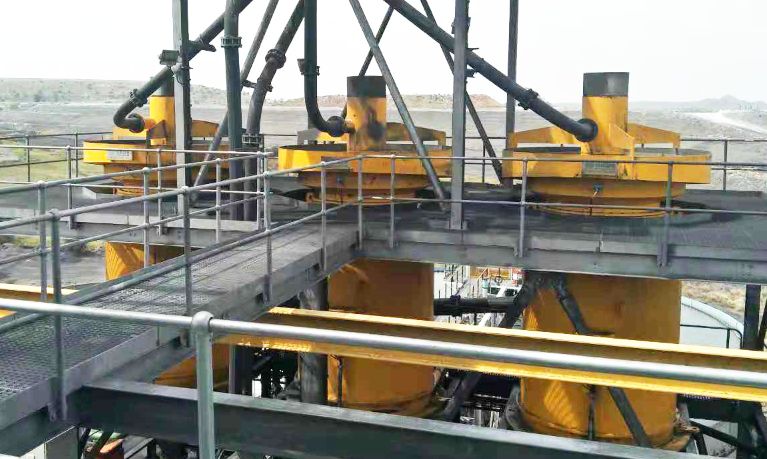
ਪੋਸਟ ਸਮਾਂ: ਮਾਰਚ-21-2022